
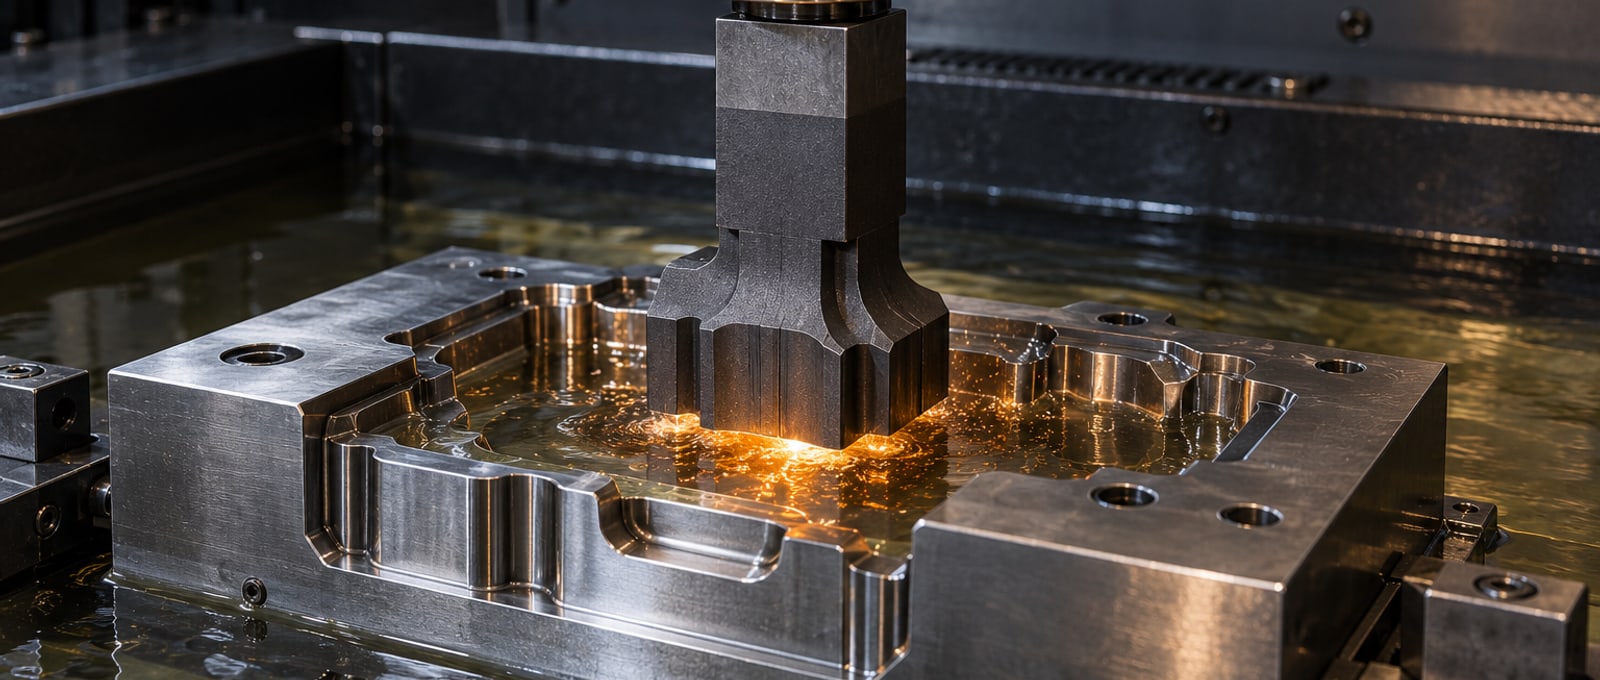
Senkerodier-Elektrode beim Fertigbearbeiten einer Formkavität

Verfahren

Senkerodieren (Senk-EDM)

Sinker EDM · electrode planning · inspection review

Zeichnung geprüft
Standardtoleranz (mm)
Zeichnungsspezifisch
Oberflächengüte (Ra µm)
Materialspezifisch
Max. Werkstoffhärte
Projektgeprüft
Ø Durchlaufzeit Prototyp

Fertigungsweg

Was wir auf diesem Fertigungsweg kontrollieren und wie wir es nachweisen.

Nachfolgend der Fertigungsweg für dieses Verfahren: die eingesetzten Maschinen, die prozessbegleitende Prüfung und die Dokumentation, die mit der Charge ausgeliefert wird. Vergleichen Sie ihn mit Ihrer Zeichnung – fehlt eine Vorgabe, weisen wir im DFM-Hinweis darauf hin.

Beim Senkerodieren formt eine konturierte Elektrode Kavitäten in elektrisch leitfähige Werkstücke. Es ergänzt das Fräsen bei tiefen Rippen, schwer zugänglichen Innenkonturen und Werkzeuggeometrien mit begrenztem Fräserzugang.

Was wir fertigen

Übliche Teile aus senkerodieren

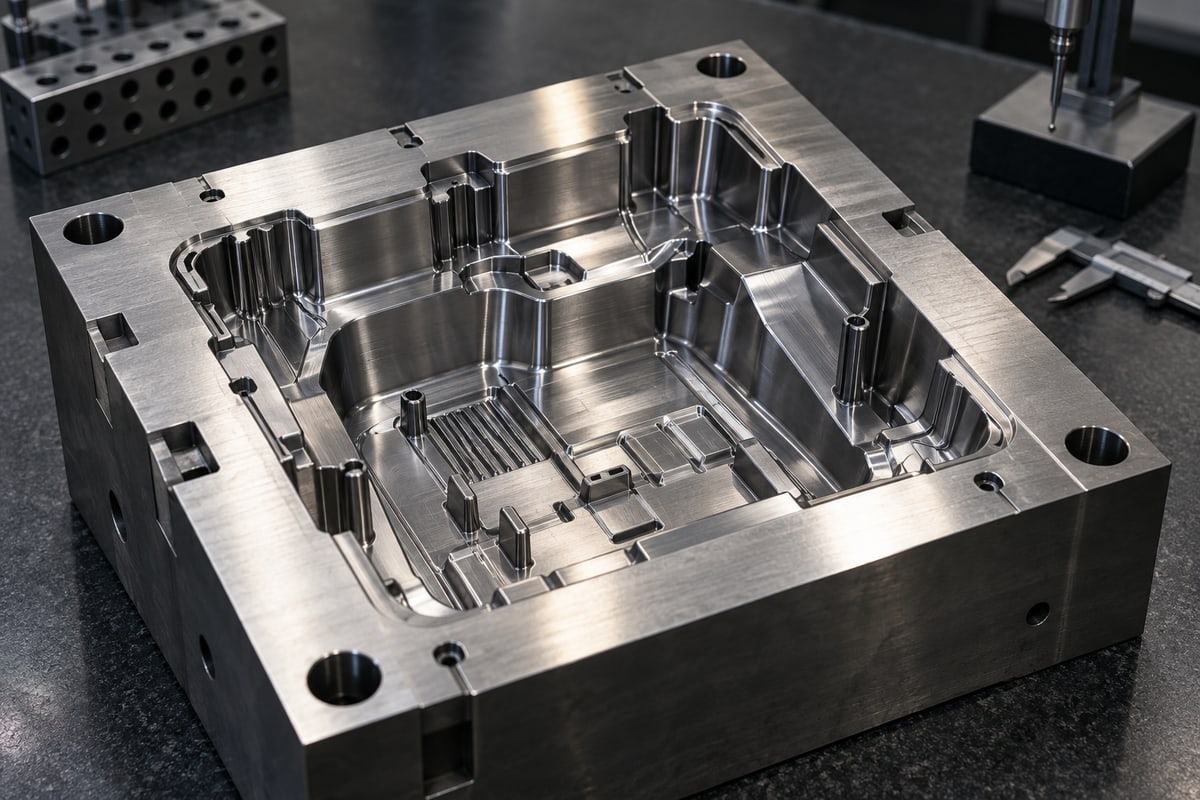
Mehrkavitäten-Spritzgießkern nach dem Senkerodieren

Spritzgießkerne

Bei Spritzgießkernen sind Zeichnungsrevision, Werkstoffgüte, Montage- und Passungsmerkmale, Oberflächenspezifikation sowie kritische Prüfpunkte zu prüfen. Die Anforderungen an Erst- und Serienfreigabe sind vor der Bearbeitung festzulegen.

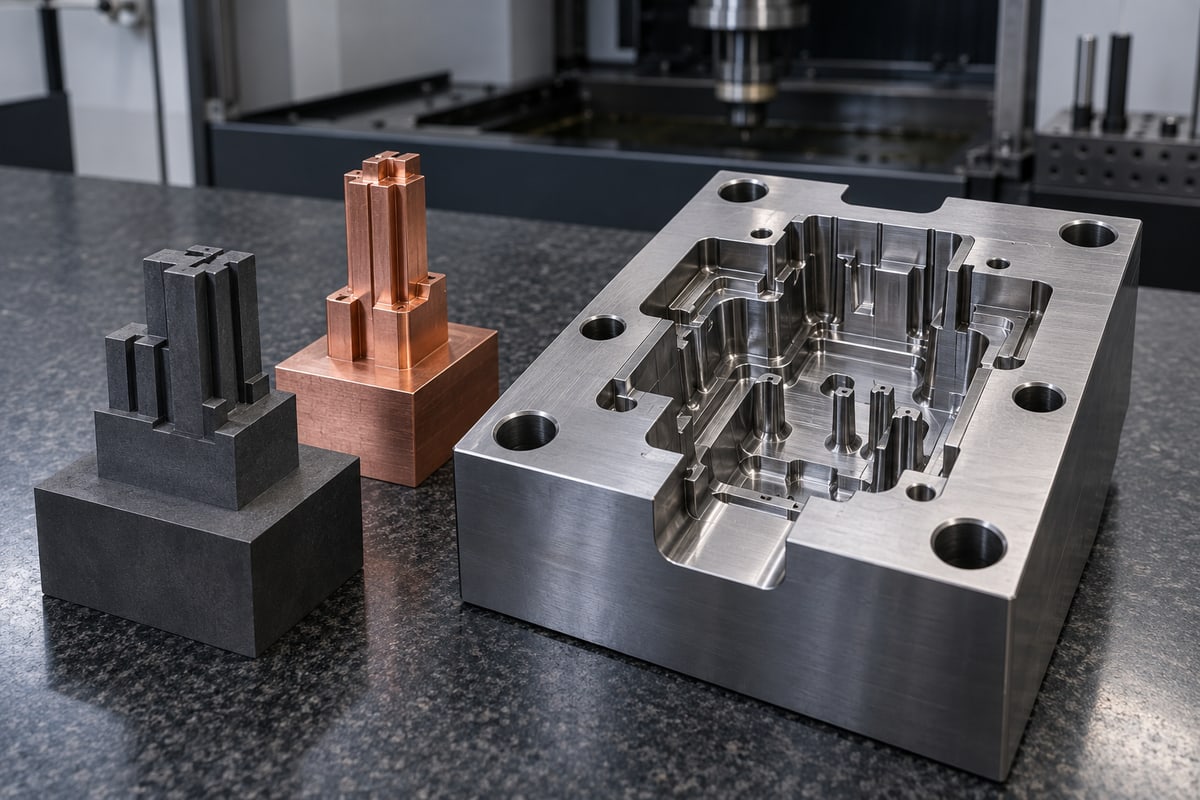
Schmiedegesenk-Kavität nach dem Senkerodieren

Schmiede- und Druckgusswerkzeuge

Bei Schmiede- und Druckgusswerkzeugen sind Zeichnungsrevision, Werkstoffgüte, Montage- und Passungsmerkmale, Oberflächenspezifikation sowie kritische Prüfpunkte zu prüfen. Die Anforderungen an Erst- und Serienfreigabe sind vor der Bearbeitung festzulegen.

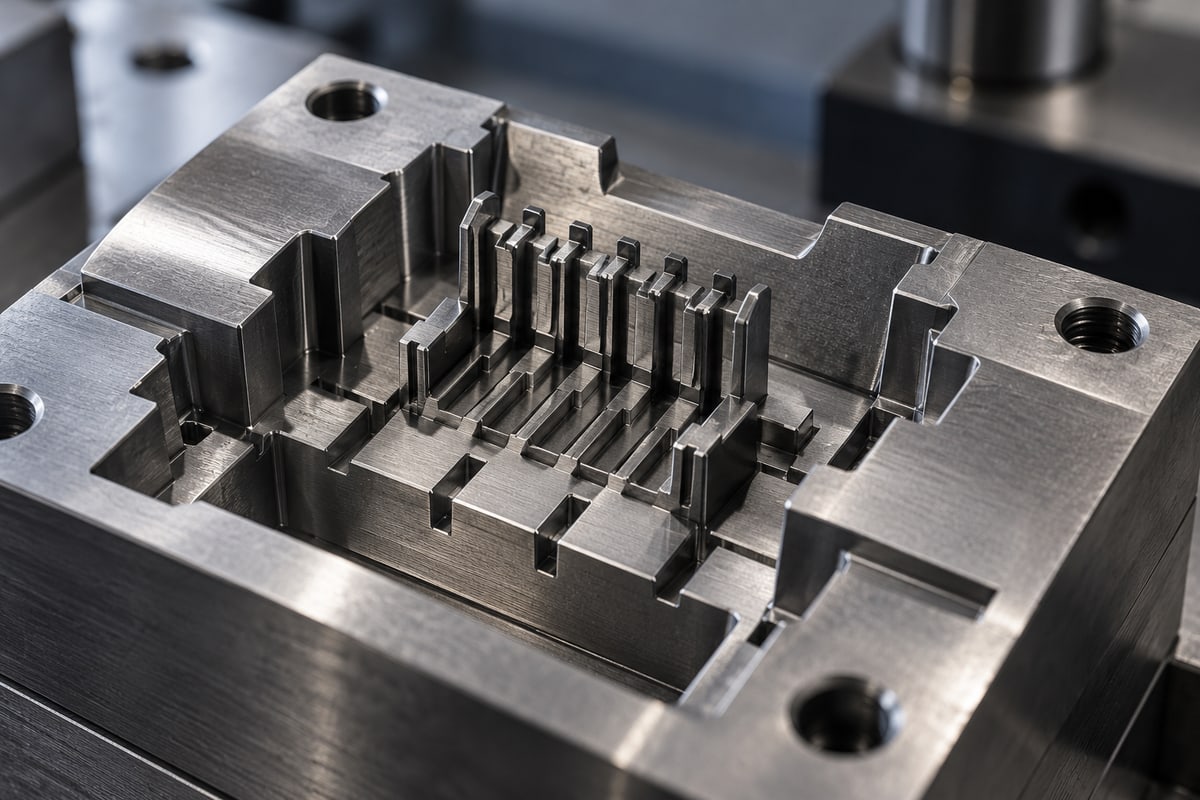
Titan-Luftfahrt-Tasche nach dem Senkerodieren

Titan-Taschen für die Luft- und Raumfahrt

Bei Titan-Taschen für die Luft- und Raumfahrt sind Zeichnungsrevision, Werkstoffgüte, Montage- und Passungsmerkmale, Oberflächenspezifikation sowie kritische Prüfpunkte zu prüfen. Die Anforderungen an Erst- und Serienfreigabe sind vor der Bearbeitung festzulegen.

Unser Vorgehen

Werkstoffe, Toleranzen, Maschinen

Beim Senkerodieren formt eine konturierte Elektrode Kavitäten in elektrisch leitfähige Werkstücke. Es ergänzt das Fräsen bei tiefen Rippen, schwer zugänglichen Innenkonturen und Werkzeuggeometrien mit begrenztem Fräserzugang.

Typische Bauteile und Projekteignung

Dieses Verfahren kommt bei Werkzeugkavitäten, tiefen Rippen und Werkzeugdetails zum Einsatz. Tecpreva prüft Zeichnung, Materialzustand, Stückzahl und funktionale Anforderungen, bevor der Fertigungsablauf bestätigt wird.

Checkliste für Zeichnung und Prüfung

Elektrodengeometrie, Kavitätstiefe, Elektrodenverschleiß und Oberflächenbeschaffenheit sind zu identifizieren. Es sind eine revisionskontrollierte 2D-Zeichnung, ein STEP-Modell, eine Oberflächenspezifikation sowie kritische Maße bereitzustellen. Die Positioniergenauigkeit der Maschine allein definiert nicht die erreichbare Werkstücktoleranz.

Warum benötigt die Senkerosion eine Elektrode?

Die Elektrode bestimmt die Kavitätsgeometrie. Fertigung und Verschleiß der Elektrode beeinflussen Preis, Zeitplan und Wiederholgenauigkeit und sind daher in Angebot und Prüfungsbewertung zu berücksichtigen.

Vom Erstmuster bis zur Serienfertigung

Vor Produktionsbeginn Spannmittel- und Bezugsstrategie, Erstmusterprüfung, Stichprobenplan sowie Umfang des Messberichts festlegen. Änderungen dokumentieren und Funktionsflächen bei Endbearbeitung und Verpackung schützen.

Zeichnung einreichen

Senden Sie Ihre Senkerodieren-Zeichnung zur Prüfung.

Geben Sie die prozessrelevante Geometrie, den Werkstoff, die Stückzahl und die relevanten Prüfpunkte an. Die Konstruktion meldet sich innerhalb eines Werktags mit einer ersten Rückmeldung und bestätigt nach der Zeichnungsprüfung das vorgeschlagene Fertigungsverfahren.

Fertigungsprüfung anfragen