

자주 묻는 질문
문서 | 제어 3D 모델, 도면 및 개정 번호 |
|---|---|
재료 및 마무리 | OEM 지정 등급, 마무리 및 모든 화장품 요구 사항 |
수락 방법 | 첫 번째 기사, 프로세스 또는 최종 검사 기대 |
반복 순서 | 반복 릴리스를위한 포장, 라벨링 및 키트 그룹화 |
프로그램에 구입 한 하드웨어 및 하위 어셈블리가 포함될 수 있습니까?
네. 패스너, 인서트, 베어링 및 기타 구매 품목은 고객 's 사양을 고객에게 제공 할 수 있으며 가공 된 부품과 함께 키티드 또는 조립 된 장치로 제공 할 수 있습니다.
통제 된 생산 요구 사항 발표
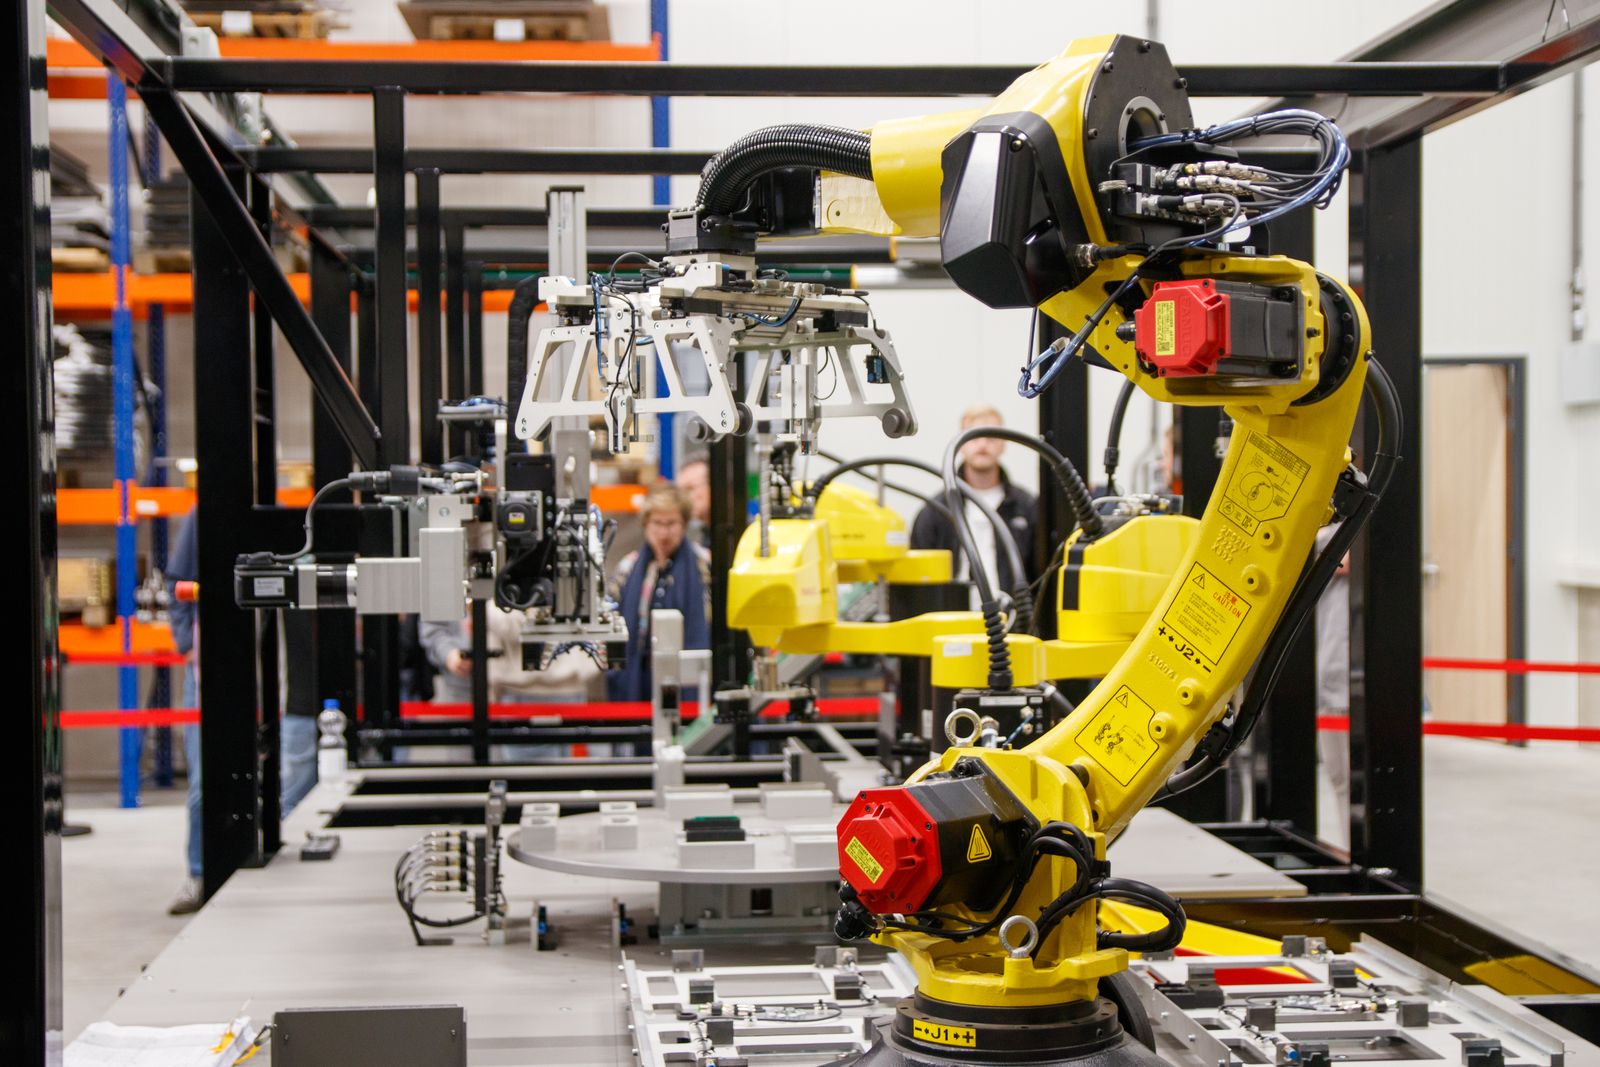
OEM 가공 부품은 자체 제품, 서비스 재고 또는 생산 어셈블리에 통합하기 위해 장비 제조업체 ' 의 제어 설계에 만들어집니다. 사용 가능한 프로그램은 CAD 모델과 도면을 개정 제어, 재료 사양, 검사 요구 사항, 포장 및 반복 주문 요구 사항에 연결합니다.
OEM 작업은 제어 도면을 반복 가능한 제조 및 공급 지원에 연결합니다.
코어 입력
좋은 견적 패키지에는 3D 모델, 도면, 개정, 재료 등급, 마감, 수량, 기능 공차, 필수 문서 및 포장 또는 라벨링 지침이 포함되어 있습니다.
통제점 | 그것이 방지하는 것 |
|---|---|
개정 및 인터페이스 | 쓸모 없거나 불완전한 해석을 제조합니다. |
재질 및 마감 | 예상치 못한 성능, 화장품 또는 조립 차이. |
수락 방법 | 허용되는 부품 또는 키트를 구성하는 것에 대한 불일치. |
빌드, 검사 및 수신 반복
워크 플로우는 기술 파일을 검토하고, 수정 및 요구 사항을 잠그고, 제조 경로를 선택하고, 첫 번째 기사 또는 중요한 치수를 확인하고, 후속 릴리스에 대한 추적 가능한 생산 및 패키징 지침을 유지합니다.
부품/어셈블리 컨텍스트
주요 요구 사항에는 제어 된 인쇄, 중요한 인터페이스, 재료 및 마감, 수정 상태, 수량, 검사 문서, 표시, 포장 및 명확한 변경 승인이 포함됩니다. OEM 작업은 일반적으로 맞춤형 하우징, 브래킷, 샤프트, 피팅, 가공 판, 유체 구성 요소, 하드웨어 및 원래 제품 라인을 지원하는 하위 구성 요소를 다룹니다.
주요 프로그램 매개 변수
OEM 가공은 단일 공정이 아닌 제조 배열입니다. 아래 목록은 부품이 OEM 프로그램에 들어갈 때 가장 자주 설정되는 매개 변수 (개정 제어, 소싱, 검사 및 반복 주문 처리) 를 설명합니다.
파라미터 | 전형적인 값 |
|---|---|
도면 및 모델 형식 | 단계, IGES, CATIA, NX, SolidWorks 및 개정이있는 PDF 도면 |
개정 처리 | 고객이 통제하는 개정 번호, ECO 또는 각 릴리스에서 참조되는 변경 순서 |
치수 공차 | 도면 당, ISO 2768-m 기본 지정되지 않은 경우 요청에 대한 엄격한 허용 오차 |
배치 범위 | 단일 첫 번째 기사 빌드에서 진행중인 예정된 릴리스에 이르기까지 |
리드 타임 | 부품, 재료 및 릴리스 일정에 대해 인용 함. 2–6 weeks 는 새로운 프로그램의 일반적인 |
소재 소싱 | 고객 공급, 지명 유통 업체 또는 공장 cert와 사내 재고 |
표면 처리 | 가공, 비드 블라스트, 아노다이즈, 파우더 코트, 도금, 패시베이션 또는 도면 당 |
검사 문서 | 첫 번째 기사 검사 보고서, 프로세스 내 점검, 최종 검사, 요청에 따라 재료 인증서 |
추적성 | 고객이 지정한 경우 히트 로트, 배치 및 일련 번호 추적 |
포장 및 라벨링 | 고객 사양당; 키트 그룹화, 부품 번호 및 각 패키지의 개정 |
NDA 및 품질 계약 | 기밀 설계 및 공급 프로그램 요청시 사용 가능 |
물류 | 단일 선적, 예정된 릴리스, 칸반 또는 합의 된 공급 업체 관리 재고 |
재료 우리는 근원 및 기계
OEM 프로그램은 일반적으로 재료 인증서와 함께 제어 등급을 사용합니다. 아래 목록은 OEM 프로그램에 가장 자주 사용되는 가족을 다룹니다. 특정 등급 및 공급 업체는 고객 's 사양을 따릅니다.
- 탄소 및 합금강- 1018 ,, 1045, 4140, 4140, 4340, A36
- 스테인레스 스틸- 303, 304/304L,304L/316L,316L, 321, 410
- 알루미늄- 6061 ,, 6063, 7075, 2024, 5052 공구 플레이트
- 황동 및 구리- C360, C464 (해군 황동), C110, C145
- 도구 강철- A2, D2, O1, S7, H13, P20
- 엔지니어링 플라스틱-Delrin (POM-C / POM-H), UHMW-PE, 나일론 6/6, PEEK, PTFE
- 주조 및 성형 품목-공급 된 주물, 단조 또는 성형 공란으로 가공
- 구입 하드웨어-패스너, 인서트, 고객 사양 당 다웰 핀
품질 관리 및 문서
OEM 작업은 모든 단계에서 문서화되므로 고객은 향후 릴리스에서 부품을 재 구축 할 수 있습니다. 문서 수준은 프로그램 요구 사항과 일치합니다.
- 고객 도면 및 개정에 대한 첫 번째 기사 검사 (FAI) 보고서
- 설치 및 실행 중 프로세스 내 치수 검사
- 치수, 기능 및 수락 기준이있는 최종 검사 보고서
- 복잡한 기하학 또는 엄격한 공차 기능에 대한 CMM 검사
- 휴대용 또는 벤치 거칠기 테스터로 표면 거칠기 측정
- 공구 강철, 경화 또는 열처리 부품의 경도 테스트
- 지정시 재료 인증서 (밀 인증서) 및 로트를 가열하는 추적 성
- 요청시 PPAP, ISIR 또는 기타 고객 별 제출 패키지
- 통제 된 프로세스를 통한 부적합 및 편차 처리
- 국가 또는 국제 표준에 추적 가능한 교정 검사 장비
OEM 프로그램을 시작하려면 어떤 정보가 필요합니까?
3D 모델, 개정 번호가있는 제어 된 도면, 재료 사양, 표면 마감, 수량, 검사 범위 및 포장 또는 라벨링 요구 사항. 필요한 경우 모델을 공유하기 전에 NDA에 서명할 수 있습니다.
어떤 검사 서류가 제공됩니까?
고객 프로그램에 필요한 첫 번째 기사 검사 보고서, 프로세스 내 점검, 최종 검사 보고서, 재료 인증서 및 PPAP 또는 ISIR 패키지.
견적을 받는 방법
3D 모델 (STEP 선호), 개정 된 제어 도면, 재료 등급, 표면 마감, 필요한 검사 수준, 예상 연간 수량, 포장 및 라벨링 사양 및 물류 또는 공급 장치 배치. 답변에는 DFM 검토, 첫 번째 기사 및 생산 출시를위한 리드 타임 및 단가가 포함됩니다. NDA, 품질 계약 및 공급 업체 자격 서류는 요청시 제공됩니다.
공정 흐름 및 제조 순서
OEM 릴리스는 제어 된 도면 및 개정을 중심으로 구축됩니다. 아래 순서는 영수증을 그리는 것부터 포장 된 선적까지의 작업을 설명하며 모든 OEM 릴리스에 사용되는 작업 흐름입니다.
- 드로잉 및 모델 흡입구-3D 모델 (단계 선호), 개정 번호가있는 제어 된 도면, BOM 및 고객 사양을 받으십시오. 모델을 열기 전에 필요한 경우 NDA에 서명하십시오.
- 수정 및 ECO 검사-도면 개정, ECO 및 공개 편차 메모를 확인하십시오. 프로그램 추적기의 부품 번호에 대한 개정판을 기록하십시오.
- DFM 및 제조 가능성 검토-사용 가능한 프로세스, 공작 기계 및 툴링에 대해 모델을 검토합니다. 프로세스에 맞지 않는 기능을 표시하고 고객과 함께 도면 수준의 변경을 제안합니다.
- 프로세스 계획 및 라우팅-기계, 작업 유지, 공구 및 설정 순서를 선택하십시오. 하도급 (열처리, 도금, 양극 처리, 연삭, EDM 등) 이 필요한 작업을 식별하고 대기열에 슬롯을 예약하십시오.
- 재료 소싱-주문 바, 플레이트, 주조, 단조 또는 성형 공백 사양; 밀 cert를 요청하고 추적 가능한 등급에 대한 열 로트 추적 성을 확인하십시오.
- 프로그래밍 및 설정-CNC 프로그램을 작성하고 툴링, 고정 장치 및 제로 참조를 설정하십시오. 부품이 새 경우 드라이 런 또는 에어 컷으로 기계의 프로그램을 확인하십시오.
- 첫 번째 기사는 선택한 기계의 첫 번째 부분을 잘라 내고 검사로 이동하십시오. 첫 번째 기사는 실행이 계속되기 전에 레이아웃 및 FAI 사인 오프를 위해 보관됩니다.
- FAI 및 사인 오프-모든 차원, GD & T 콜아웃 및 제어 된 도면의 표면 마감 메모에 대한 첫 번째 기사를 측정합니다. FAI 보고서에 서명하고 부품을 생산에 공개하십시오.
- 생산 실행기는 합의 된 주파수에서 프로세스 내 검사를 통해 나머지 배치를 실행합니다. 계획된 간격으로 공구를 교체하십시오. 설치 또는 프로그램 변경 후 다시 확인하십시오.
- 하도급 작업-작업 순서, 도면, 개정 및 모든 프로세스 노트와 함께 합의 된 하청 업체 (열처리, 도금, 양극 처리, 패시베이션 등) 에 부품을 방출합니다. 인증과 함께 부품을 다시 받으십시오.
- 최종 검사-배치 샘플 또는 프로그램 요구 사항 당 모든 부분에 대한 전체 레이아웃; 치수, 표면 마감, 경도 및 모든 기능 테스트를 기록하십시오.
- 포장, 라벨링 및 릴리스 가방, 키트, 부품 번호, 수정 및 수량이있는 라벨; 고객 출시 일정에 따라 검사 문서 C, MTC, FAI 및 배송을 준비하십시오.
재료 특성 참조
아래 표는 OEM 프로그램에 가장 자주 사용되는 등급의 일반적인 재료 특성을 나열합니다. 값들은 업계 기준이며, 제출된 공장 인증서가 있는 경우 해당 인증서와 대조하여 확인됩니다.
재료 | 밀도 (g/cm³) | 인장 강도 (MPa) | 항복강도 (MPa) | 경도 (HB) | 가공성 등급 (%) |
|---|---|---|---|---|---|
1018 탄소강 | 7.87 | 440 | 370 | 131 | 70 |
1045 탄소강 | 7.85 | 565–655 | 310–450 | 163–197 | 55 |
4140 합금강 | 7.85 | 655–1080 | 415–930 | 197–311 | 50 |
스테인리스 303 | 8.00 | 515–620 | 205–240 | 160–190 | 75 |
스테인리스 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
스테인리스 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
17-4 pH (H1025) | 7.78 | 1070 | 1000 | 311–352 | 35 |
알루미늄 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
알루미늄 7075-T6 | 2.81 | 572 | 503 | 150 | 150 |
황동 C360 | 8.50 | 340–470 | 125–310 | 80–150 | 100 |
델린 POM-C | 1.41 | 69 | 65 | 120 (로크웰 M) | N/a (플라스틱) |
PEEK (무충전) | 1.30 | 100 | 90 | 99 (록웰 M) | 해당 없음 (플라스틱) |
원가 동인 및 리드 타임 요인
OEM 비용은 재료 등급 및 형태, 기계 시간 (그 자체가 공차, 표면 처리 및 기능 복잡성에 따라 다름), 작업 유지, 공구 소비, 검사 범위 및 하청 작업에 의해 결정됩니다. 리드 타임은 재료 가용성, 프로그래밍 및 툴링 준비, 하위 계약 큐, 검사 및 문서화주기에 의해 결정됩니다. 아래 표는 프로그램 유형별로 일반적인 리드 타임을 요약합니다. 정확한 리드 타임은 부품 및 릴리스 일정에 대해 인용됩니다.
프로그램 유형 | 일반적인 리드 타임 | 주요 운전자 |
|---|---|---|
첫 번째-재고 재료에 대한 기사, 마무리 없음 | 5–10 영업일 | 프로그래밍, 툴링, FAI |
열처리, 도금 또는 양극 산화가있는 첫 번째 기사 | 10–20 영업일 | 하도급 업체 대기열 및 인증 |
소량 생산, 20–200 부품 | 2–4 weeks | 물자, 기계 시간 및 검사 |
예정된 릴리스가 포함 된 연간 프로그램 | 출시 계획당, 콜 오프 당 1–6 weeks | 콜 오프 볼륨, 로트 통합 |
PPAP 또는 전체 제출 패키지 | 4–8 weeks | 문서, 레이아웃 및 고객 승인 |
저장된 프로그램으로 주문 반복 | 3–10 영업일 | 재료 가용성 및 용량 |
일반적인 결함 및 예방
공급망이나 문서가 표류하면 OEM 프로그램이 실패합니다. 아래 표에는 가장 일반적인 OEM 결함 및 프로그램 중에 적용된 예방 단계가 나와 있습니다.
결함 | 원인 | 예방 |
|---|---|---|
개정 통제 문제 | 릴리스에서 정렬되지 않은 드로잉 및 모델 | 릴리스당 잠금 수정; 모든 수정 변경에 대한 FAI |
추적성 격차 | 여행자에게 기록되지 않은 열 로트 또는 배치 | 수신시 열 로트 캡처; 모든 검사 보고서에 기록 |
배치 사이의 품질 드리프트 | 도구 마모, 기계 드리프트 또는 운영자 변경 | 합의 된 주파수에서 프로세스 중 확인; 일정에 따라 공구 교체 |
BOM 오류 (잘못된 부분 또는 하드웨어) | 도면 개정보다 오래된 BOM 개정 | 제어 된 3D 모델에서 BOM을 생성합니다. FAI에서 교차 확인 |
사양 밖 표면 마무리 | 잘못된 피드, 잘못된 도구 또는 잘못된 삽입 | FAI 및 프로세스에서 거칠기 검사; 기능 당 잠금 도구 |
운송 중 화장품 손상 | 지정되지 않은 포장 또는 일반 | 고객 사양과 포장을 일치시킵니다. 필요에 따라 거품, VCI 또는 상자 |
잘못된 재료 등급 | 고객 승인없이 대체 | 모든 막대를 MTC로 추적하십시오. 모든 대체에 대한 편차를 높입니다. |
열처리 왜곡 | 프로세스 계획에 내장되지 않은 스트레스 완화 | 거친 기계, 스트레스 해소, 마무리 기계; 또는 열처리 후 마무리 |
관련 공정과의 비교
OEM 가공은 단일 프로세스가 아닌 프로그램입니다. 아래 표는 OEM CNC 프로그램을 고객이 자주 고려하는 대체 소싱 모델과 비교합니다.
측면 | OEM 가공 프로그램 | 구직점 프로토 타입 | 사내 생산 |
|---|---|---|---|
개정 및 ECO 제어 | 고객 릴리스에 잠겨 있습니다. 모든 변경 사항에 대한 FAI | 주문 당; 덜 공식적인 변경 추적 | 내부; 고객에 따라 다릅니다 's QMS |
추적 가능성 | 히트 로트, 배치 및 여행자 기록 | 요청에 따라 소재 인증서 | 가득 차 있지만 고객 비용으로 |
용량 | 멀티 머신 공급 업체를 통해 확장 가능 | 상점 당 제한 | 고객 's 자신의 함대로 제한 |
문서 | C, MTC, FAI, PPAP 요청에 | 기본 검사 보고서 | 내부 기록 |
반복 순서 처리 | 저장된 프로그램; 콜 오프 일정 | 각 주문 다시 인용 | 출시 계획당 |
OEM 프로그램을 선택할 때 | 부품, 제어 도면, 여러 릴리스 반복 | 일회성 프로토 타입, 반복 없음 | 대량 코어 프로세스; 이미 자리 잡은 자본 |
산업 표준 및 인증
- ISO 9001:2015-품질경영시스템 기준
- AS9100D -항공 우주 및 방위 OEM 프로그램에 적용되는 항공 우주 QMS
- ISO 13485:2016 -의료 기기 QMS, 의료 및 실험실 OEM 부품에 적용
- IATF 16949-자동차 품질경영시스템, 자동차 양산에 적용됨
- ISO 2768 (중간 클래스)-달리 지정하지 않는 도면에 대한 기본 일반 허용 오차
- ASME Y14.5-해당 표준을 사용하는 도면에서 인정되는 GD&T 기입 방식
- ISO 5459-복잡한 기준을 가진 부품의 기준계 참조
- RoHS 및 REACH-전기 및 소비재의 재료 준수
- ITAR-요청에 따라 미국 국제 무기 교통 규정에 따라 부품 처리
- NADCAP-고객 프로그램이 요구하는 특수 공정 인증 (열처리, 코팅, NDT)
- EN 10204 3.1 / 3.2 -요청시 자료와 함께 제공되는 밀 인증서 유형
관련 역량 및 서비스 간 연계
OEM 프로그램은 종종 맞춤형 가공과 인접한 기능을 결합하여 부품이 즉시 설치 가능한 구성 요소, 서브 어셈블리 또는 제어 된 키트로 제공됩니다. 아래 목록은 OEM 가공 프로그램과 가장 자주 결합 된 서비스를 보여줍니다.
- 5-축 CNC 가공-복잡한 기하학, 단일 설정 기능 및 허용 오차 스택 감소
- 프리즘 가공과 함께 CNC 터닝 및 밀 턴 회전 기능, 샤프트 및 피팅
- 표면 연삭 및 원통형 연삭-단단한 허용 오차 평탄도, 병렬 처리 및 표면 마무리
- 자격을 갖춘 하청 업체를 통한 열처리, 경화, 강수 경화, 스트레스 완화 및 어닐링
- 표면 처리-양극화 (유형 II / III), chem-필름, 파우더 코트, 도금 (아연, 니켈, 무전해 니켈, 주석, 크롬), 패시베이션, 흑색 산화물 및 인산염
- 조립 구성 요소-제어 BOM으로 키팅, 서브 어셈블리 및 전체 단위 빌드
- 리버스 엔지니어링-레거시 부품 재건, 쓸모없는 예비 프로그램 및 제조 설계 개선
- 비표준 자동화 부품-고객을위한 맞춤형 브래킷, 센서 마운트 및 EOAT & #x27;s 자체 생산 라인
- 프로토 타이핑-OEM 출시 일정이 시작되기 전에 사전 제작 프로토 타입 및 브리지 생산
- 엔지니어링 지원-DFM 피드백, 레드 라인 제안 그리기, 재료 대체 및 공급 업체 관리 재고
품질 및 포장
수락은 중요한 기능과 추적 가능한 수정 제어에 중점을 두어야합니다. 출시 전에 첫 번째 기사, 프로세스 또는 최종 검사 기대치를 정의합니다. 완성 된 부품을 처리하지 못하도록 보호하고 수신 조직에서 요구하는 식별, 키트 그룹화 또는 서비스 예비 포장을 지정하십시오.
릴리스 참고: 제어 된 도면, 개정 프로세스 및 명확한 수신 기준은 비공식 샘플 또는 이전 빌드에만 의존하는 것보다 더 신뢰할 수 있습니다.
표준 공차 및 달성 가능한 정밀도
OEM 부분에 대한 허용 오차는 상점이 아닌 도면에 의해 설정됩니다. 도면이 무음 인 경우 아래의 기본값이 적용되고 DFM 통과 중에 모든 기능 차원이 검토됩니다.
- 선형 공차: ±0.1 mm 표준, ±0.05 mm 요청시, ±0.025 mm 엄격한 공차 기능
- 홀 허용 오차: ±0.05 mm 표준 기능, ±0.025 mm 누름 및 다웰 기능
- 표면 마무리: Ra 1.6 µm 표준 가공, 요청에 따라 더 세밀한
- 평탄성 및 병렬성: per drawing; 0.02 mm 이상 100 mm 요청에 따라 달성 가능
- ISO 2768-m 달리 지정하지 않는 도면의 기본 일반 허용 오차로 사용
- GD & T 콜아웃 (데이터, 프로필, 위치) 은 인쇄물에 대해 존중되고 검증됩니다.
표면 마감 및 처리 옵션
표면 마무리는 OEM 사양의 일부입니다. 아래 목록은 OEM 가공 부품에 가장 자주 지정된 마감재를 보여줍니다.
- As-machined (표준 밀 마무리)
- 미용 균일 성을위한 구슬 폭발, 샷 폭발 또는 텀블 디버
- 알루미늄 아노다이징: 유형 II (장식) 및 유형 III (하드 아노다이즈)
- 비드 블라스트 표면 위에 파우더 코트
- 고객 사양 당 색상 코드가있는 젖은 페인트 또는 프라이머
- 전기 도금: 아연, 니켈, 크롬, 주석, 금, 실버
- 마모 및 내식성을 위한 무전해 니켈 도금 (EN)
- 스테인레스 스틸에 대한 열정 (ASTM A967 / AMS 2700)
- 강철에 검은 산화물 또는 인산염 코팅
- 화장품 표면에 연마, 버핑 또는 거울 마감
- 식별을위한 레이저 마킹, 조각 또는 실크 스크린 인쇄
설계 고려 사항(DFM 팁)
- RFQ로 최신 개정판을 보내 부품이 쓸모없는 도면에 인용되지 않도록하십시오.
- 검사 범위가 모호하지 않도록 기능 및 미용 표면을 명확하게 표시하십시오.
- 데이터 및 기본 참조를 한 번 호출하여 이중 허용 오차 스택을 피하십시오.
- 함수에 필요한 공차 만 지정하십시오. 더 엄격한 공차는 가치없이 비용을 추가합니다.
- 가능한 가장 적은 작업에서 부품을 가공 할 수 있도록 설정으로 그룹 기능
- 도면이 금지되지 않는 한 모든 날카로운 가공 된 가장자리에 모따기 또는 반경을 허용하십시오.
- 스레드와 보어를 포함하여 중요한 모든 얼굴에 표면 마무리를 표시하십시오.
- 탭 드릴 및 스레딩 도구가 정확하도록 스레드 사양, 깊이 및 클래스를 호출합니다.
- 가능한 경우 독점 패턴보다는 표준 하드웨어 (DIN, ISO, ANSI) 참조
- 적합성 및 검사를 확인하기 위해 생산 출시 전에 작은 첫 번째 기사 실행 계획
- 맞춤형 하우징 및 브래킷
- 샤프트, 피팅 및 가공 판
- 유체 구성 요소 및 하드웨어
- 원래 제품 라인의 하위 구성 요소
- 서비스 예비 및 교체 부품
산업 및 응용 분야
OEM 가공 부품은 고객 's 제품을 직접 입력합니다. 아래 목록은 OEM 프로그램에서 가장 자주 지원하는 산업 및 부품을 보여줍니다.
- 산업용 기계-하우징, 브래킷, 프레임, 기어 블랭크, 맞춤형 샤프트
- 자동화 및 로봇 공학-고정 판, 센서 마운트, 팔 끝 부품
- 자동차 및 오프-고속도로-프로토 타입 및 소량 생산 구성 요소
- 항공 우주 및 방위-지상 지원 툴링, 브래킷, 지상 장비
- 의료 및 실험실-장비 하우징, 악기 구성 요소, 실험실 설비
- 전자 및 반도체-섀시 요소, 센서 본체, 장착 플레이트
- 에너지 전력 장비 부품, 전기 인클로저 하드웨어
- 서비스 및 예비 부품-교체 부품, 레거시 구성 요소, 개조 하드웨어
품질 계약 또는 NDA를 사용할 수 있습니까?
네. NDA, 품질 계약 및 공급 업체 자격 서류는 민감한 설계 및 프로그램 정보가 교환되기 전에 서명 할 수 있습니다.
포장, 배송 및 서류
OEM 포장은 고객 사양 및 부품 ' 와 일치합니다. 화장품, 부식 및 ESD 요구 사항. 아래 목록은 표준 포장 옵션, 사용 가능한 배송 조건 및 선적과 함께 공개 할 수있는 문서를 설명합니다.
- 표준 포장-화장품면에 개별 폴리 백, 폼 또는 버블 랩, 철 부품 용 VCI 종이 또는 오일, 민감한 구성 요소 용 ESD 백, 다중 부품 카톤의 칸막이 또는 칸막이, 수출 용 나무 상자 또는 무거운 부품.
- 키트 그룹화-단일 상자에 조립하여 장착 된 부품, 각 가방에는 부품 번호 및 개정이 표시되어 있습니다. BOM과 여행자는 마스터 카톤 안에 포함되어 있습니다.
- 식별-부품 번호, 수정, 수량, 공급 업체 코드 및 배송 주소가있는 외부 레이블 요청시 바코드 또는 QR 라벨; 지정된 개별 부품의 일련 번호.
- 배송 옵션-소포, LTL, 풀 트럭로드, 항공화물, 해상화물, 고객 배치 항공사 및 EXW / FOB / CIF / DDP 조건; 공급 업체가 관리하는 재고 및 장기 프로그램에 대한 예정된 릴리스.
- 표준 문서-포장 목록, 상업 송장, 적합성 증명서 (C의 C), 밀 테스트 인증서 (MTC), 제 1 조 검사 (FAI) 보고서 및 차원/레이아웃 보고서.
- 고객 별 문서-PPAP, ISIR, PSW, 제어 계획, 서명 된 여행자, 사진 및 서명 된 토크 로그 요청; 문서는 실제 선적 전에 이메일로 보낼 수 있습니다.
반복 주문에 대한 개정 제어는 어떻게 처리됩니까?
각 릴리스는 주문과 함께 제공된 수정 번호에 대해 인용되고 구축됩니다. 드로잉 변경 사항은 다음 릴리스 전에 고객과 함께 검토되며, 개정판이 변경될 때마다 첫 번째 기사 레이아웃이 생성됩니다.
반복 주문은 어떻게 예정됩니까?
반복 주문은 일회성 릴리스, 콜 오프, 칸반 또는 공급 업체 관리 인벤토리가 포함 된 총괄 주문으로 예정되어 있습니다. 일정은 견적 시간에 검토되고 수요 패턴이 변경될 때마다 업데이트됩니다.


